随着汽车制造、家电制造等行业向智能化、柔性化生产转型,冲压车间作为产品成形的第一道关键工序,其质量控制与生产管理正面临前所未有的挑战。传统的人工抽检与固定式检测设备已难以满足多品种、小批量、高节拍的生产需求。在此背景下,智能柔性检测系统应运而生,尤其是其管理系统的集成能力与信息系统集成服务的深度融合,正在重新定义冲压车间的质量管控模式。
一、智能柔性检测系统的核心特征与车间适配
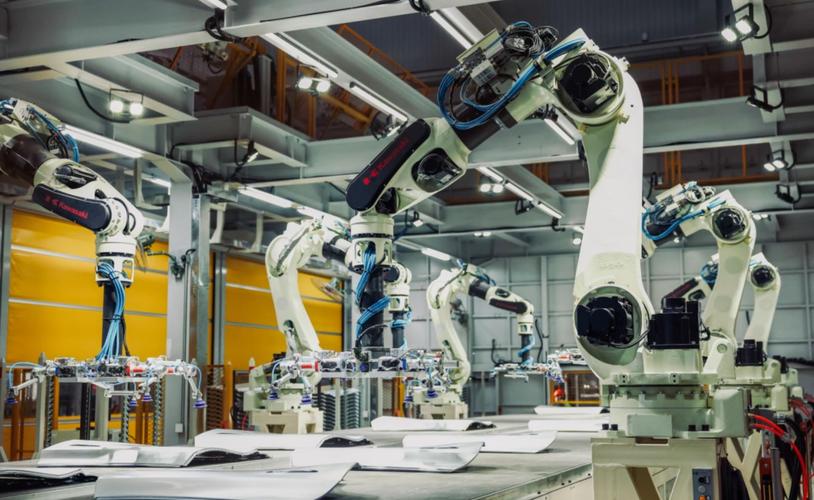
冲压车间的智能柔性检测系统以机器视觉、激光测量、力觉传感等多模态感知技术为基础,能够在不停线、不更换工装的条件下,实现对不同冲压件尺寸、外观缺陷、材料性能的快速检测。其“柔性”体现在三个方面:一是检测程序可随产品型号自动切换,支持混线生产;二是检测路径与参数可根据板料厚度、模具状态动态调整;三是系统可与压机、机器人、传输线实时通信,实现检测节拍的自主匹配。这种柔性能力使检测系统不再是一个孤立的质检工位,而是嵌入冲压生产流中的智能节点。
二、管理系统集成生产与质量信息的内在逻辑
智能柔性检测系统的价值不仅在于检测本身,更在于其管理系统对生产信息与质量信息的集成。在冲压车间,生产信息包括压机运行状态、模具寿命计数、生产节拍、换模时间、设备综合效率等;质量信息则涵盖冲压件尺寸偏差、表面缺陷类型与位置、材料批次追溯数据、不合格品处置记录等。智能柔性检测系统的管理系统通过统一的工业数据总线或制造执行系统接口,将两类信息汇聚于同一数据模型之下。其集成逻辑在于:以冲压件唯一标识(如二维码、RFID或压机行程号)为纽带,将每一件的检测结果与对应生产条件(模具号、材料卷号、压机参数、操作班组)自动绑定,形成“生产—检测—质量”的闭环数据链。这样一来,当检测发现尺寸超差或开裂缺陷时,系统可立即回溯至产生该件的压机参数与模具状态,帮助工艺人员快速定位根因,而非停留在事后筛选。
三、信息系统集成服务在检测系统中的落地路径
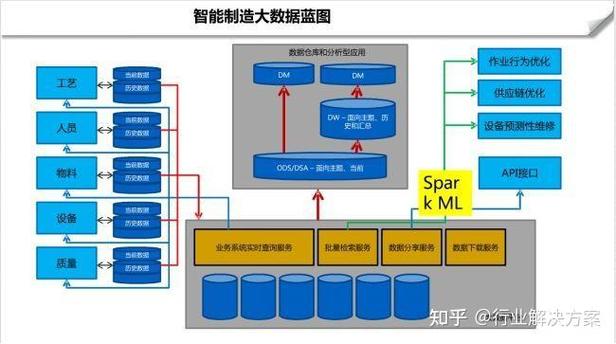
信息系统集成服务是保障上述管理集成落地的关键交付环节。在冲压车间场景中,这项服务具体包括:第一,协议适配与数据采集集成。冲压车间设备品牌多样、通信协议各异,集成服务需完成对压机控制器、机器人控制柜、视觉相机、PLC及上位系统的协议解析与统一数据采集,消除信息孤岛。第二,系统接口开发与中间件部署。集成服务商需开发检测系统与MES、QMS、WMS等系统的标准化接口,部署实时数据中间件,确保质量判定结果毫秒级推送至MES进行工序流转控制,同时将质量报警推送至安灯系统。第三,数据治理与可视化集成。针对冲压件质量数据的高频、多维特点,集成服务包括数据清洗、存储规划与看板设计,在车间级可视化平台上集成“产量—合格率—缺陷分布—设备状态”综合视图。第四,运维保障与持续优化。集成服务并非一次交付即结束,还需提供系统联调、网络优化、数据一致性监控等运维服务,保障检测系统与管理系统长期稳定协同。
四、集成服务带来的管理效能提升与未来展望
通过上述集成,冲压车间的管理效能获得实质性提升:质量数据从“事后记录”变为“实时管控”,生产与质量信息从“两张皮”变为“一体化”,检测系统从“被动执行”变为“主动预警”。例如,当连续三件产品同一位置出现尺寸偏移时,管理系统可自动触发模具补偿提示或停机建议,将质量损失控制在批量产生之前。随着边缘计算、数字孪生与AI质量预测技术的成熟,智能柔性检测系统的管理集成将向“预测性质量管控”演进,信息系统集成服务也将更加注重数据模型标准化与跨车间协同,为冲压车间构建自感知、自决策、自优化的质量生态奠定基础。